
选择工业设备,最忌讳"只看一个参数"。功率大不代表焊接质量好,速度快不代表良率高。对L3000 Servo V4 的评价,需要回到八个维度的均衡视角。
效率优势体现在三个层面:
①启动效率:脉冲模式下,双手300ms内同时按下即自动执行完整焊接周期,操作者无需等待焊头下降再松开。
②换产效率:配方管理支持多品种参数一键调取,从参数配置到开始焊接可压缩至数分钟。
③行程效率:返程位置设定让焊头不必每次回初始原点,设定高度后直接开始下一件。
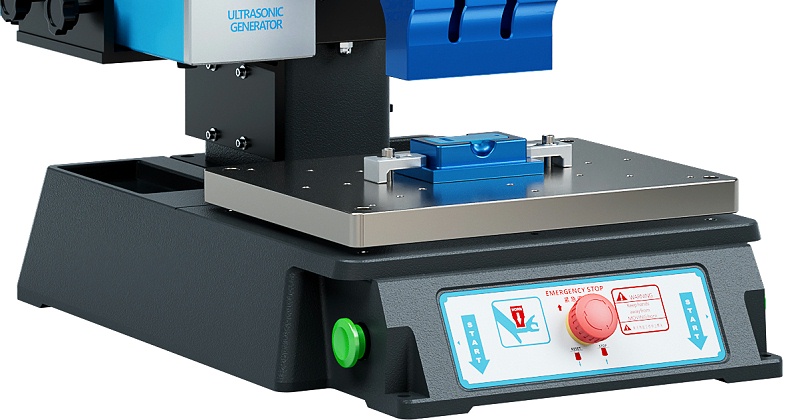
内部振幅可调范围10%-100%,步进1%。这意味着在100%振幅的基础上,操作者可以以1%为单位逐级微调。配合频率实时追踪锁定系统,焊接全程频率自动校正。
伺服系统的压力精度同样关键:焊接模式下压力调节范围100-500N,下降速度10-100mm/s,焊接速度0-1mm/s——三个参数独立可调,为精密焊接
提供了足够的控制自由度。
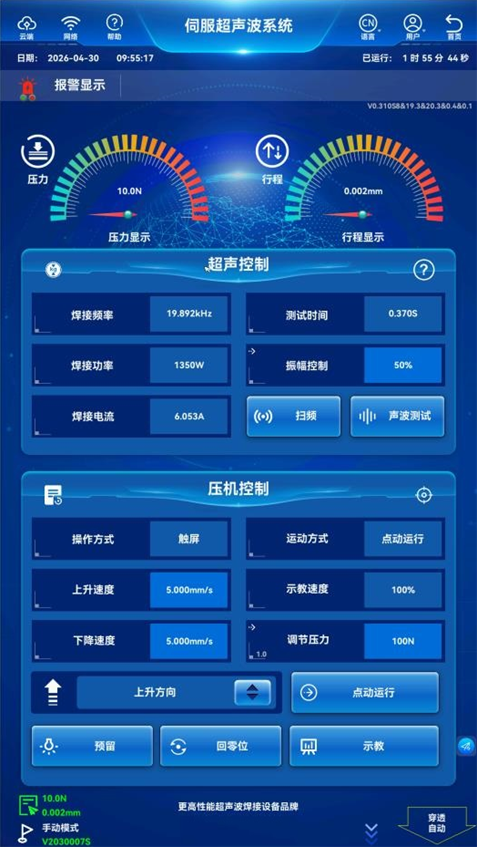
发生器内置多重保护:短路保护、过流保护、过压保护、过载保护、焊头/增幅器/换能器松动保护。更重要的是"快扫次数"功能:设定焊接次数阈值,每达到该次数自动执行一次快速扫频,补偿因温度变化导致的换能器谐振点漂移。
功率测量采用实时方式,而非平均值或采样值,为过程监控提供更可信的数据。
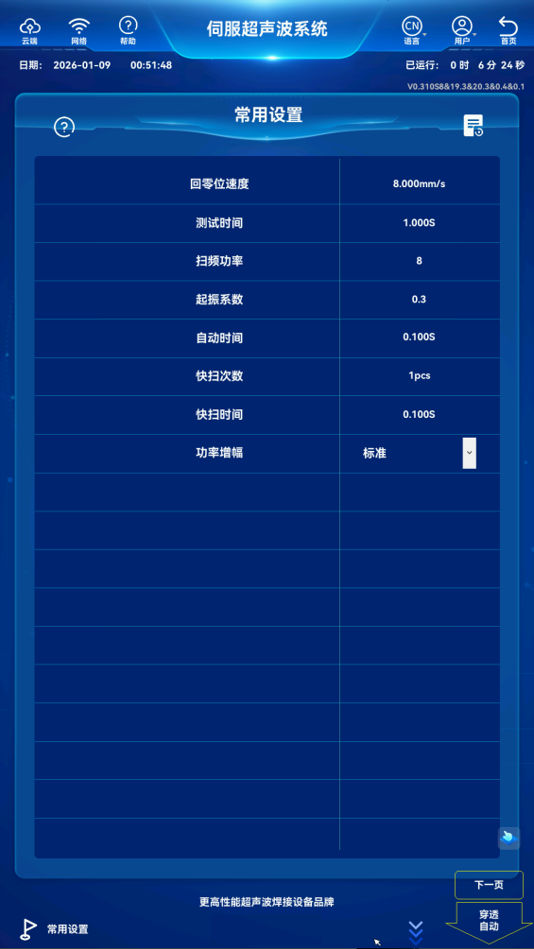
15.6 寸触摸屏承载全部人机交互。手动模式下的示教流程是关键设计:操作者只需按启动开关,将焊头缓慢下降至产品位置,系统自动记录“焊接件位置”“参考件位置”“行程限位”三个关键值,并回填至焊接模式参数中。这降低了传统设备依赖经验估算参数的门槛。
系统内置视频播放功能,具备存储和投影功能,支持播放、停止、暂停操作,新员工可调用已存储视频学习相关知识。
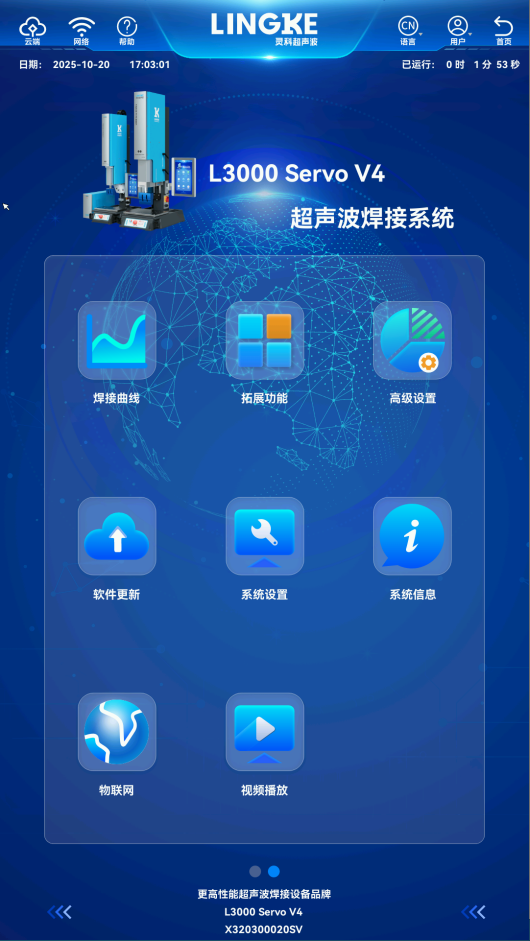
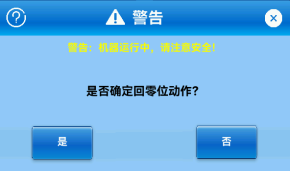
硬件层面:双手启动按钮设计符合CE安全标准,300ms时间窗口确保操作者双手不在焊接区域。急停开关触发后焊头回原点或保持当前位置。
软件层面:系统安全阀门——当手动调节压力超过设定值持续1秒以上,自动将压力降至设定值。权限密码保护防止未授权修改关键参数。
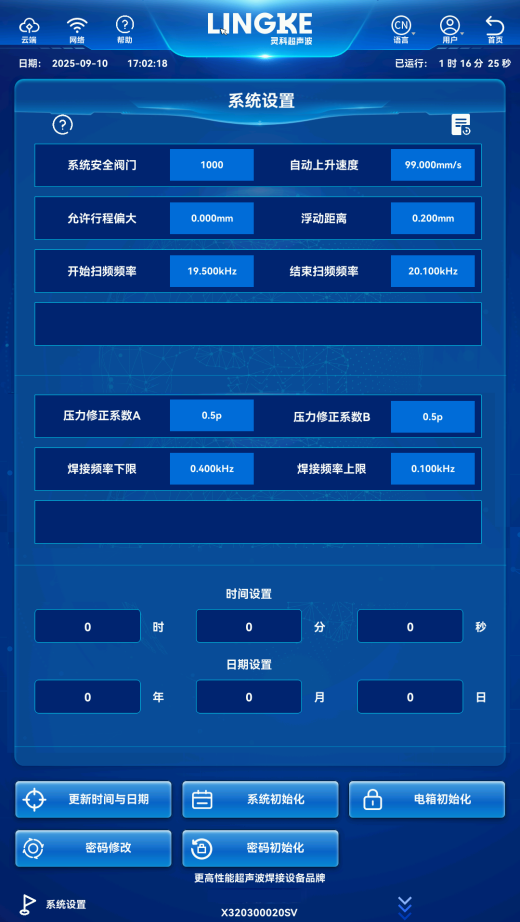
换能器组件的快拆设计让三联组更换在十分钟内可完成。Wi-Fi远程运维使厂家或内部IT可以直接远程连接设备,无需到现场即可排查问题。U盘系统更新支持离线升级固件。
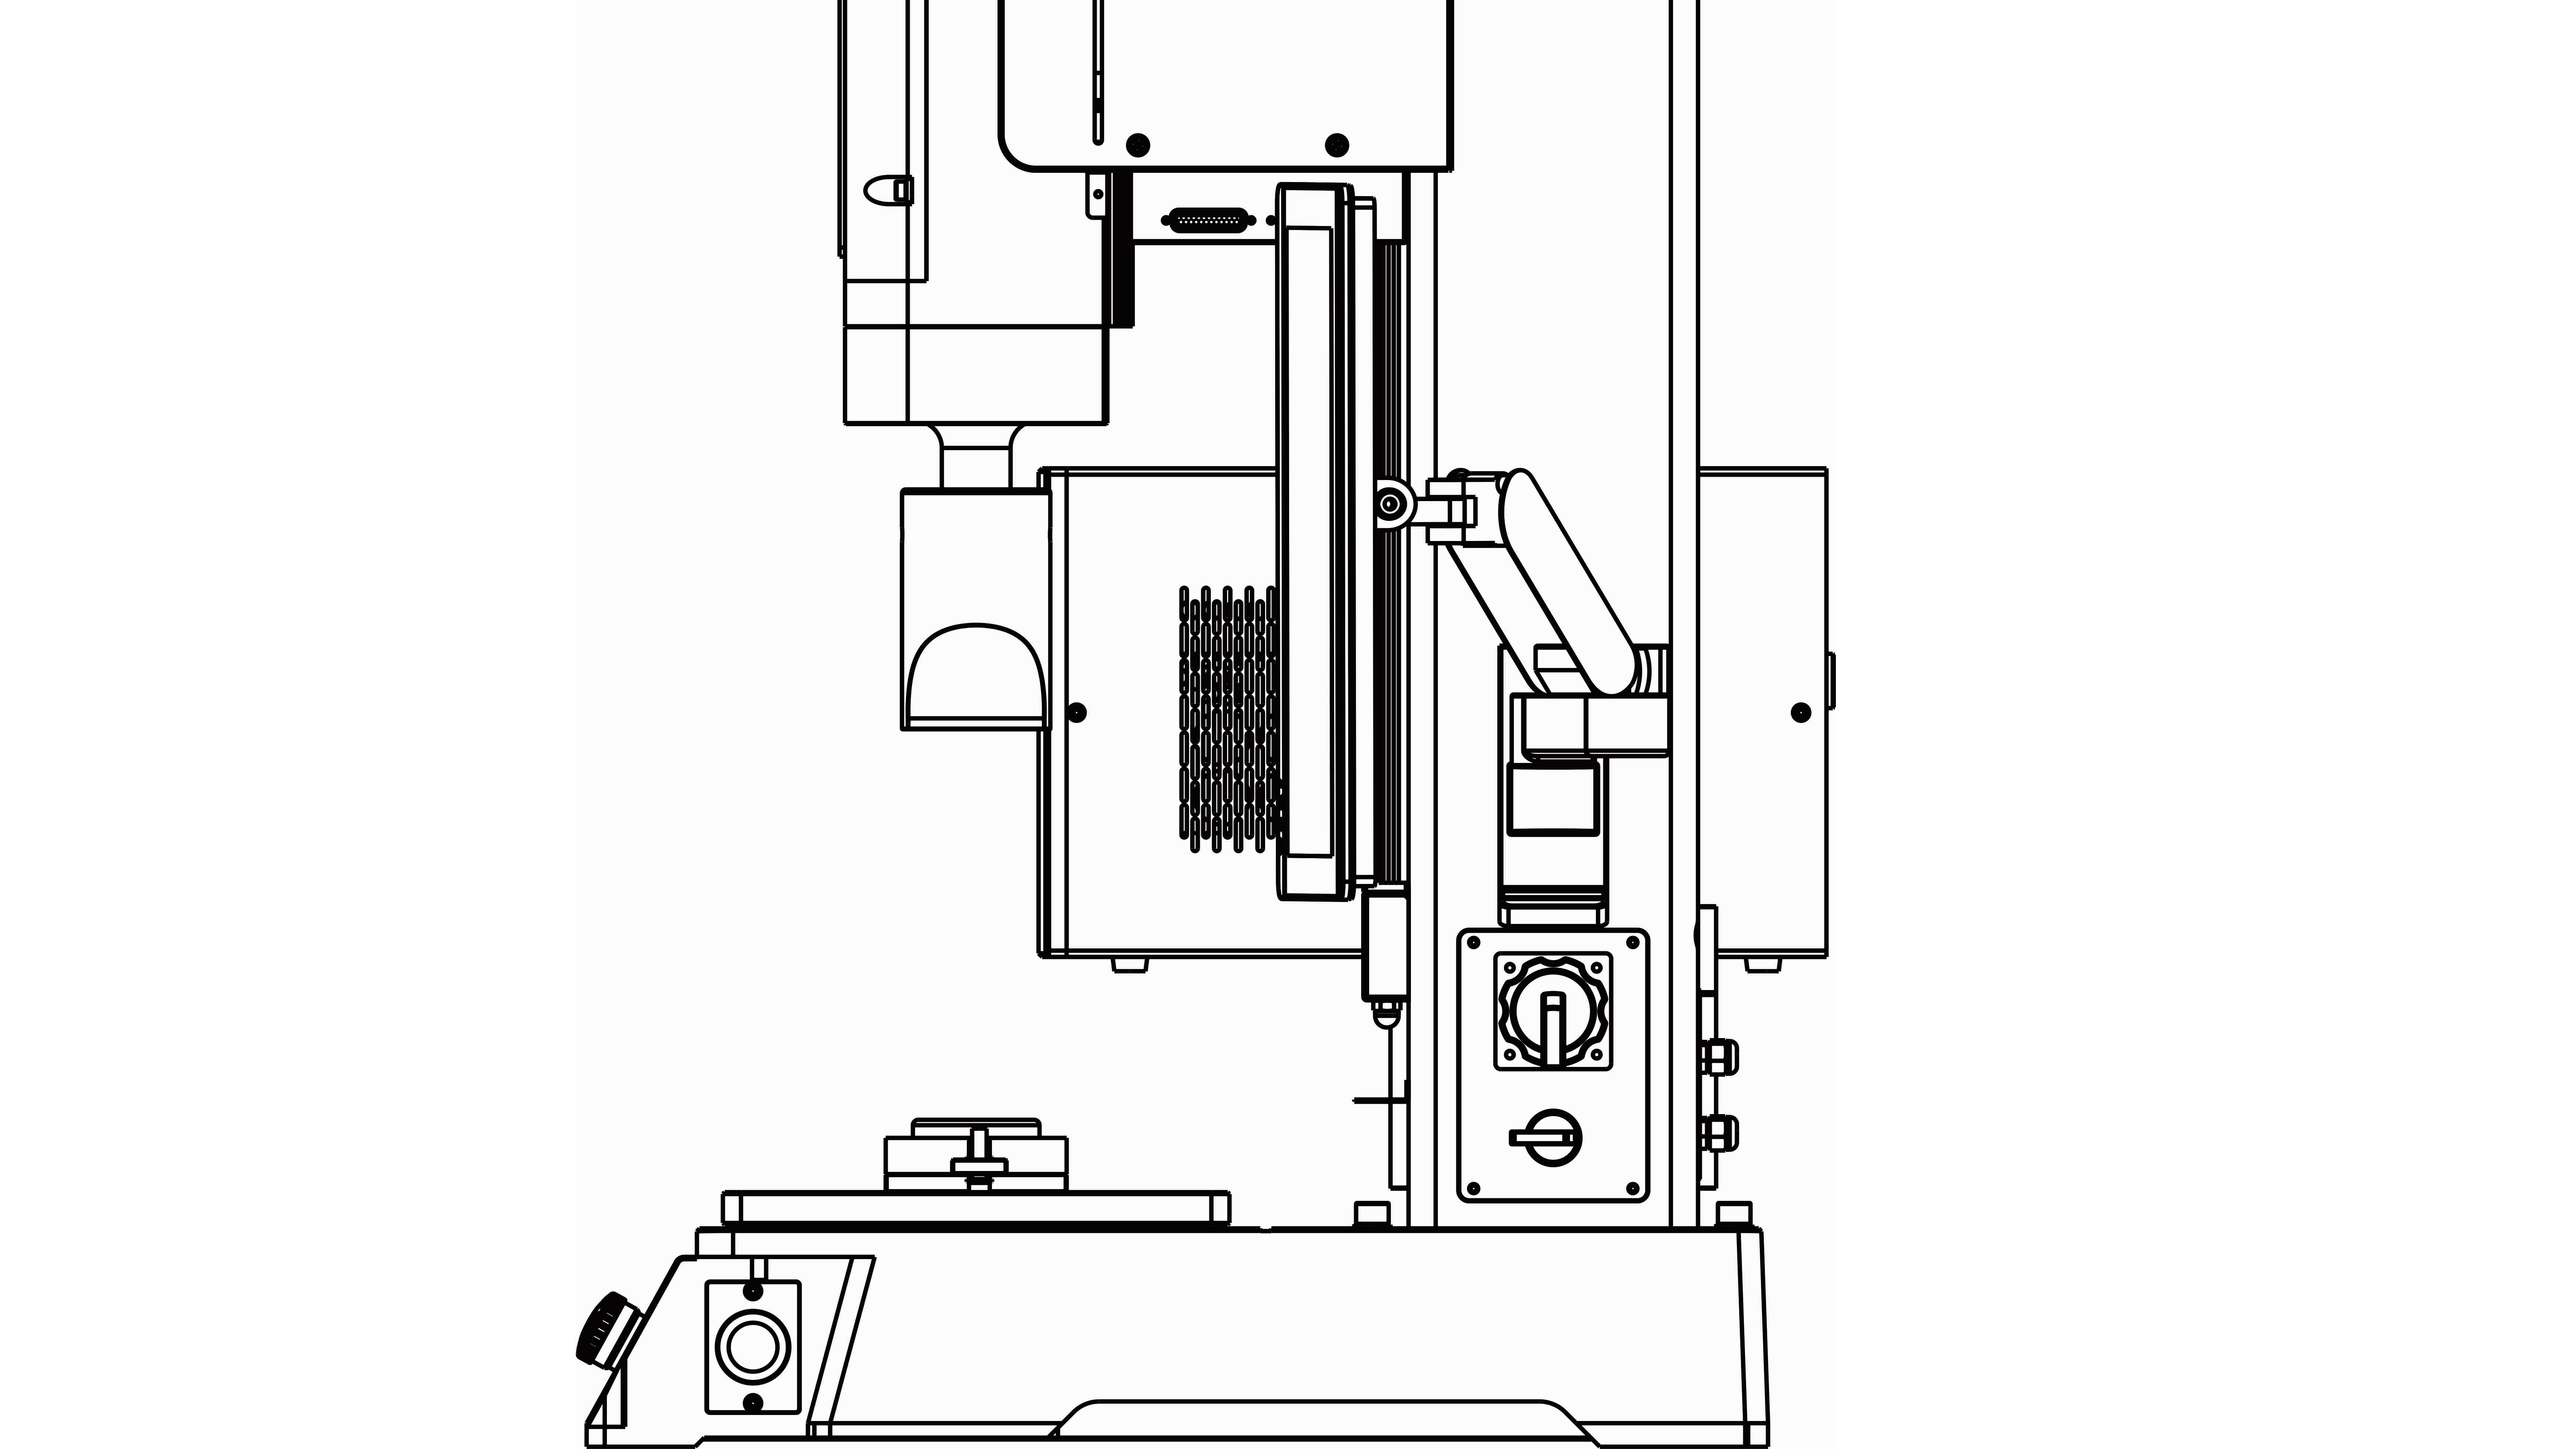
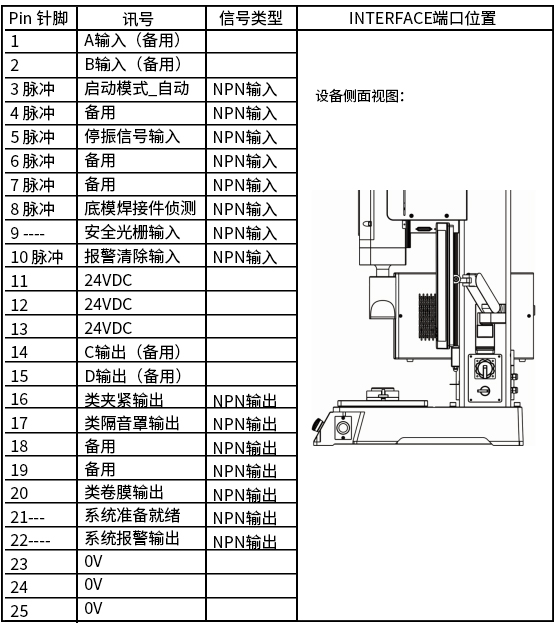
INTERFACE 25针端口支持NPN输入/输出,兼容主流PLC控制器和传感器。可接入的外围设备包括:外部启动信号、安全光栅、底模焊接件侦测、夹紧气缸控制、卷膜机联动、隔音罩控制、报警清除、三色灯状态输出等。独立机头组件配置选项允许客户将其嵌入定制化的自动系统中。
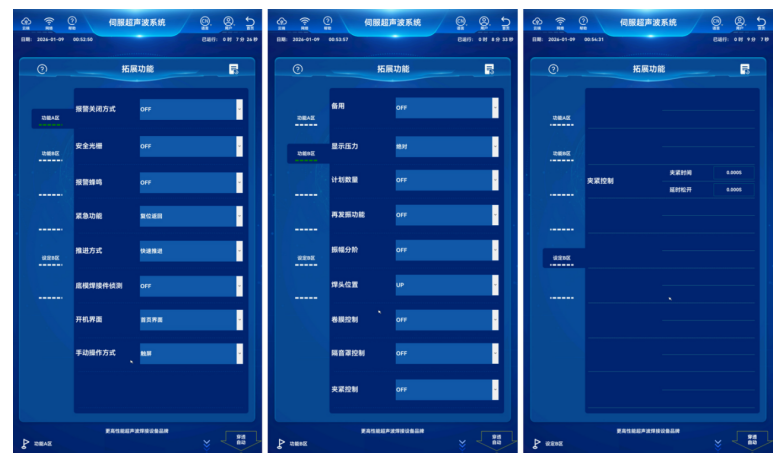
设备还提供多项可预设的扩展功能,包括:报警关闭方式、安全光栅、报警蜂鸣、紧急功能、推进方式、底模焊接件侦测、开机界面、手动操作方式、显示压力、计划数量、再发振功能、振幅分阶、焊头位置、卷膜控制、隔音罩控制、夹紧控制等。
其中,振幅分阶是亮点功能。该功能可在整个焊接循环过程中,根据焊接的不同阶段(如开始熔化、控制熔化、保压),对焊头端部振幅进行分阶段、有规律的调节。其核心作用在于优化焊接过程,有助于提升焊接质量与一致性。
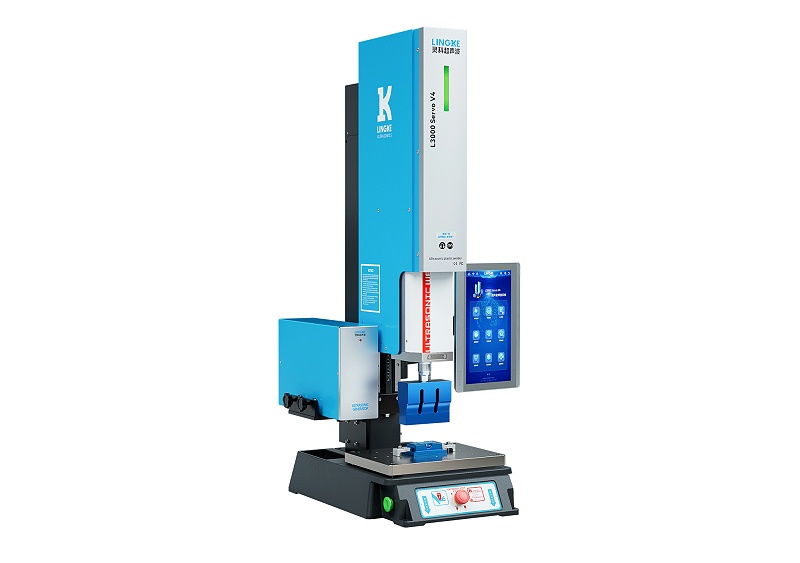
综合来看,L3000 Servo V4 的核心价值在于效率、精度、稳定性、操作性、安全性、维护性、适配性与工艺灵活度八个维度的系统均衡。
对于需要稳定焊接质量、快速换产、降低操作门槛并融入自动化产线的客户,这种均衡设计更有利于减少无效等待、降低经验依赖、控制停机风险,并为后续工艺优化保留空间。具体配置与工艺效果仍需结合产品材料、焊头设计及现场试焊验证后确定,以便选择更适合的机型与参数方案。
咨询热线
13612231694微信咨询
联系电话



 粤公网安备 44049002000775号