
先讲一个焊接车间里反复出现、但很少有人把它当回事的场景。
同一副模具,同一个人,同一个班次,使用传统气动超声波焊接机 。前三模拿出来,焊缝饱满,断面整齐。第四模边角开始有一点溢胶。到第七模,溢胶连成一片,得拿刀修。第十模翻过来对着灯看——表面是好的,但心里知道它可能没焊透。
你把气压调小了一点。第十二模好了。第十五个又开始溢。
长年累月下来,虽然没有停线,但是人力、时间、沟通、返工等成本,企业需要承担的成本反而可能更高。
很多客户会问:气压机的标称压力明明不低,有些老机器标得比伺服机还高,为什么结果差这么多?
标称压力是一个静态数值,实际作用在产品上的力是另一回事。气动系统靠压缩空气推动气缸,输出力受气压波动、密封圈状态、气路瞬时压降的共同影响。设定0.4 MPa,这一模和下一模真正压到产品上的力差了多少,由于没有闭环反馈的能力,气动超声波无法直接通过数值直接告诉操作人员。而气压本身在一天之内就会随着用气高峰和早晚温差飘移,这些波动会直接进入焊接结果。
伺服电缸的出力逻辑不同。电机执行设定值,位置和压力通过闭环实时修正,偏差多少系统实时记录,并且在这个偏差超出范围时做出补偿或报警。气动系统做不到这一点,因为它的控制是开环的——阀开了,气过去了,力到了没有、到了多少,没有回馈。
用一句话说:气压机把焊头“推”到一个大致的位置,伺服机把焊头“放”到一个确定的位置。“推”和“放”,在连续生产里就是两种结果。
产品焊接过程中的不良,通常不是以戏剧性的方式出现的。
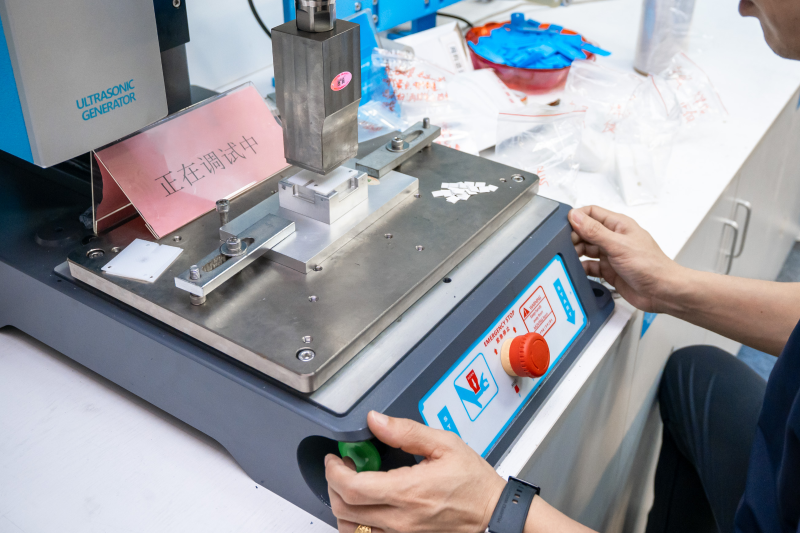
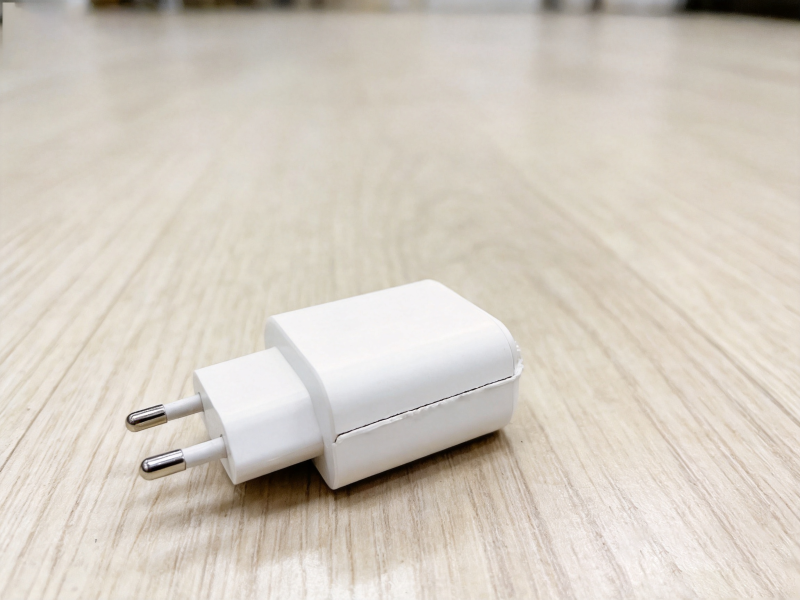
溢胶容易被归成“材料问题”或“模具问题”,但它最常见的直接原因是能量在单位时间里给多了。振幅过高,焊接界面在极短时间内产生大量熔体,超出导能筋的容纳能力,熔料就被挤出来。焊接时间过长也会造成溢胶,机理不同:热量持续累积,熔融量慢慢增多,最终同样超出容纳极限。
烫伤和激穿还有另一个来源:起振时机不对。焊头还没稳定贴合,超声波已经输出,能量直接作用在未被压紧的表面,那一点就烫白了。起振条件如果只按时间来触发,产品厚一点薄一点,焊头到位的时间就不同,同样的秒数在这一模是对的,在下一模可能就早了。
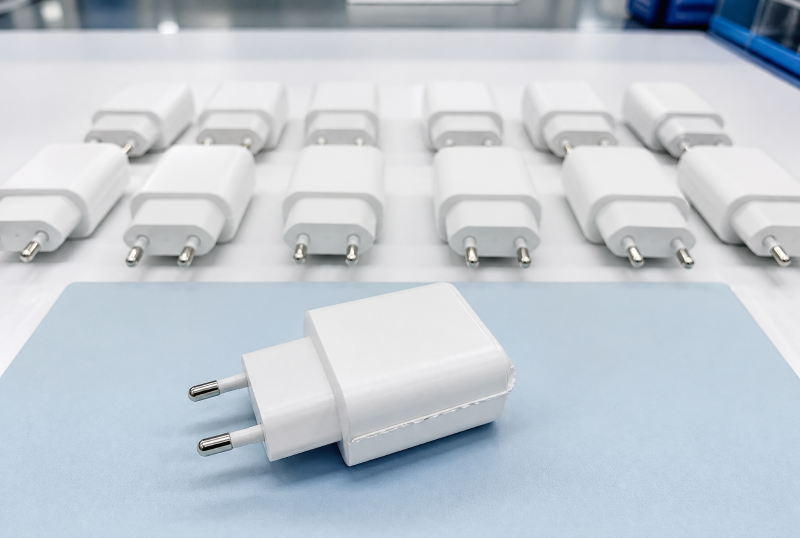
假焊、虚焊最容易导致操作人员对产品品质出现误判,这类错误的代价往往更高,因为从外观上看不出来。表面饱满,尺寸合格,手掰也不一定开。装到整机上,运到北方过一个冬天,或者被用户摔一下,裂了。
假焊的本质是焊接界面获得的能量不足以让材料充分熔合。但“能量不足”不一定是振幅设低了。压力过大也会导致假焊:焊线在振动有效建立之前就被压塌了,导能筋失去集中能量的作用,界面看似密合,实际没有形成可靠的熔接。焊头磨损、换能器频率漂移,同样会让实际输入到界面的能量低于设定值。
换产品时,高度、行程、振幅、压力、延迟时间都要重新调整。这几项参数彼此牵制,改动其中一项,另一项就可能失准。而车间里通常只有一两名员工会调设备,一旦他们请假、离职或被调去其他产线,这条线就只能停线等。
这种仅依赖员工个人知识和经验的调机方式,无法沉淀为生产线中可复用的标准能力。
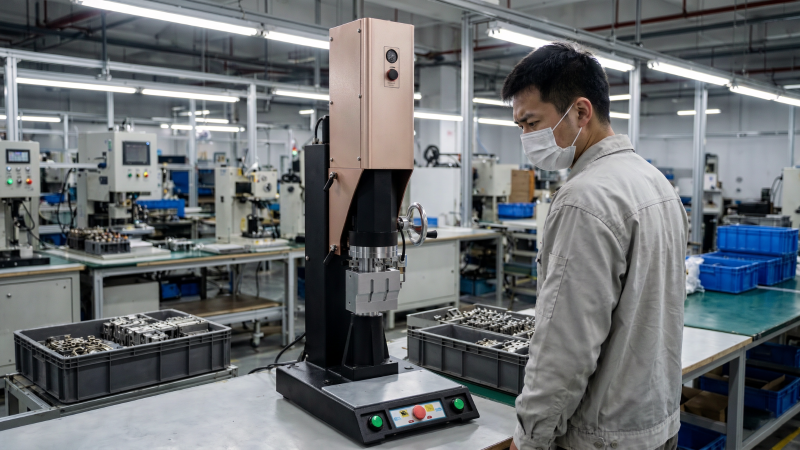
若有客户反馈“这批有异响”。一般企业会怎么处理?
库存挑一遍,同批次再挑一遍,拆开看、上机测,最后往往整批换或认赔。最基本的问题却回答不了:这一个产品焊接时实际用了多少能量、多大压力、焊了多长时间、焊头停在什么位置。
机器若无品质管理,单件的问题就查不到单件的过程。说不清的本质,是焊接过程没有留下可调取、可追溯的记录,最后只能用整批的代价去覆盖一个产品的疑问。
下表八条现象中,若勾选达到三条及以上,即表明该产线的良率已难以实现稳定掌控。
|
现象 |
勾选 |
|
同一副模连续生产,前几模和后几模的溢胶情况不一样 |
|
|
焊接产品来回更换,参数得从头摸索 |
|
|
换产品调机必须找特定的人 |
|
|
产品外观偶尔烫白、激穿,找不到规律 |
|
|
客户反馈过“用一段时间就开裂”,自己抽检没发现 |
|
|
老师傅不在,节拍就慢一截 |
|
|
出过整批报废,事后说不清是哪一步的问题 |
|
|
机器上没有任何可以导出的焊接过程记录 |
|
第8条看似无关痛痒,实则最为致命。前七条暴露的问题往往只能被动善后,而第8条,才是企业实现事后追溯与根因分析的唯一抓手。
伺服焊接容易被理解成“更贵的机器,精度好一点”。它真正改变的是四个变量的性质。
位置:焊头停在哪里,是一个可以读出来、可以复现的数字。气动机的“下降到碰到底”不是一个可编程的位置,是一个机械终点。
速度:下降可以快,焊接必须慢。气动机这两件事绑在同一套气路和阀上,伺服机可以把它们分开设定。
压力:给出去多少就是多少。产品厚度有波动,系统实时补偿,而不是让厚度波动直接变成焊接结果的波动。
能量:可以设上限。到了就停,不会因为某个件材质特殊就多灌一截进去。
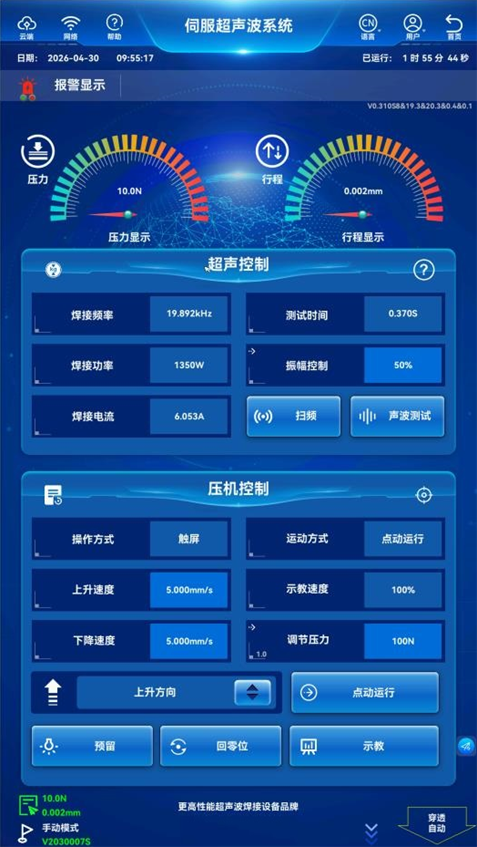
这四项改变单拎出来或许都算不上颠覆,但叠加在一起,却能形成系统性的合力,攻克产品良品率性低的难题。
拿具体机型对照,比看参数表直观。
频率跟踪。换能器工作会发热,焊头用久了会磨损,谐振频率会漂。L3000 Servo V4这套系统用的是实时自动频率跟踪,每一模跟着谐振点走,不是开机扫一次就锁死。漂出保护范围会报警,而不是继续硬焊。
起振条件。除了时间触发,还有压力触发和行程触发。压力触发是焊头压到设定压力才发波,行程触发是压到设定深度才发波。这两种把起振点和产品的实际位置挂上钩,而不是和一个固定的秒数挂钩。但要注意:触发压力本身不能设得太高。触发压力过高,焊头接触产品时已经施加了很大的预压力,焊线可能在起振之前就被压塌了。起振条件的设计解决的是“什么时候发波”,不解决“压多大力才发波”。
振幅调节。10%到100%之间,1%一档。同一副模焊大小不同的件,或者一个件上有厚有薄,这个粒度就是“刚好够”和“过了一截”之间的差别。
能量上限。设一个目标焦耳数,到了就停。适合材质有批次波动、但又不希望每模能量跟着波动的场景。
过程记录。品质管理可存十万条记录,包含焊接模式、频率、时间、能量、功率、行程、压力、峰值压力。客户投诉时,能调出对应那一只的数据,而不是只靠批次号去猜。
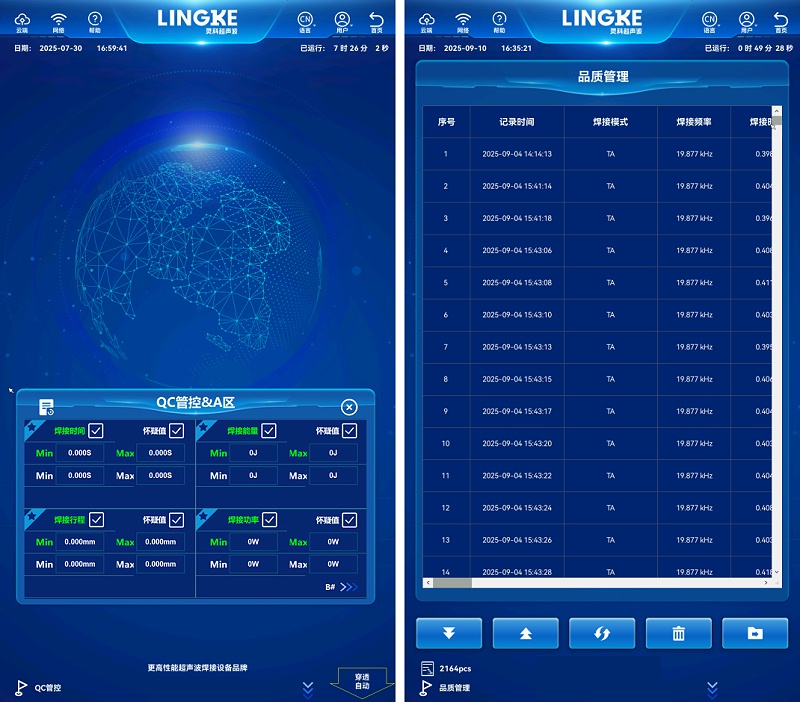
这五项指标里,前三项决定了焊接结果是否达标,后两项决定了异常问题能否精准追溯。
溢胶、烫伤、激穿、假焊、虚焊……一个初始报价更低的气动超声波焊接机,如果后续需要大量额外沟通和调整,最终消耗掉的资源也可能更高。报价单上省下的那点钱,往往在调机、返工和客诉里又还回去。
但也别走到另一个误区:买这类设备不是买一台“更贵的机器”,是买产品持续的良率,买出了问题能解决的服务。
L3000 Servo V4 作为灵科超声波 新推出的产品,不仅具备传统设备的优势,除此之外,更集成了4重精度控制、运行状态可视化、多段分阶焊接、标准工业数据接口等 新功能 。
而在犹豫购买哪款品牌或者型号之前,不妨将带上产品的样品,找到我们灵科超声波的技术人员进行试焊。可预测的工艺,才谈得上优化,才能让后续量产更可控。
咨询热线
13612231694微信咨询
联系电话



 粤公网安备 44049002000775号