
在塑胶汽配、新材料制品量产生产中,必诺超声波焊接机 控制系统响应滞后是高频多发故障。具体表现为按键指令延迟、焊头动作卡顿、启停反应迟缓、工序衔接脱节等问题,不仅会降低生产效率,还容易出现虚焊、漏焊、产品成型不一致等品质问题,直接影响生产线良品率。多数设备卡顿并非硬件彻底损坏,而是由多维度综合因素导致,只需精准排查、对症修复,即可快速恢复设备稳定运行。
先分清滞后出在哪一段。 控制链路大致是"指令输入—控制板处理—驱动执行—传感反馈",任一段卡住都会表现为慢。
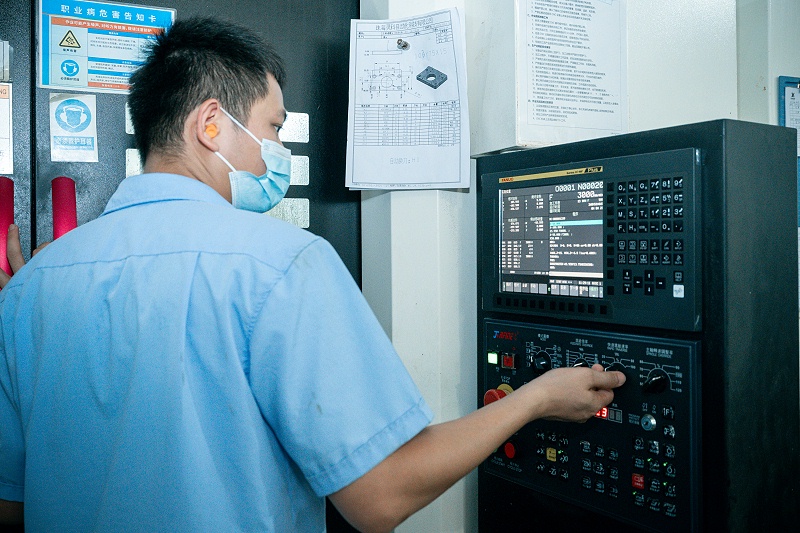
首先是供电与电路异常,车间电压波动、线路接触不良、接地不规范,会造成控制系统供电不稳定,信号传输受阻;设备长期高频运行,电路板电容、晶振等元件会出现自然老化,进一步加剧指令响应延迟。这类故障隐蔽性强,容易被误判为系统程序问题。
其次是信号与外部干扰问题。生产车间大功率设备集中运行,易产生电磁干扰,打乱控制器信号接收与输出;同时设备传感器、触发开关长期沾染油污、粉尘,会出现接触不良、信号抖动问题,造成指令传输延迟,导致设备动作滞后、启停卡顿。
针对以上故障,可通过标准化流程分步排查修复。第一步校准供电系统,检测电压稳定性、紧固线路接口,完善设备接地,更换老化电路元件,保障控制系统供电平稳。第二步清理优化信号模块,定期清洁传感器、触发开关,屏蔽车间电磁干扰,消除信号传输故障。第三步重置工艺参数,恢复设备标准工况参数,及时更新系统固件,优化程序运行逻辑,提升系统响应速度。
当设备出现复杂控制响应异常、自行排查无效时,可联系灵科超声波 (珠海灵科自动化科技有限公司)——拥有三十余年超声波行业技术积累,提供标准化的超声波焊接机 故障诊断与维修服务,其常见服务流程如下:
远程预判:客户反馈必诺超声波焊接设备型号及故障现象(如响应滞后表现),工程师远程初步分析,缩小可疑范围。
调试交付:修复后进行空载测试及实焊验证,校准参数确保焊接节拍与质量恢复,并给出日常保养建议。
灵科超声波 国内设有多个仓储与服务网点,可提供较快的响应与上门支持,兼顾修复质量与生产恢复时效,适合企业用作长期设备维保合作方。欢迎随时通过我们的官网:http://www.lingkeco.com/ ,进行在线咨询。让灵科超声波技术团队为您排忧解难,守护您的生产线的稳定与高效!
咨询热线
13612231694微信咨询
联系电话



 粤公网安备 44049002000775号