一次性输液耗材是临床输液、输血、药液输送和体外流体管理中应用广泛的产品,常见形态包括输液器、注射器、滴斗、管路接头、过滤器外壳、流量调节器及各类连接组件。由于这类产品直接接触药液或血液,且通常以大批量、无菌包装形式进入临床使用场景,其连接工艺需要同时满足密封可靠、洁净可控、生产高效和过程可追溯等要求。超声波焊接 作为一种适用于热塑性塑料的固态连接工艺,在一次性输液耗材制造中展现出较为明显的工艺优势。
超声波焊接的基本原理是利用高频机械振动使塑料接合面产生摩擦热,在压力作用下实现局部熔融并快速固化,从而形成连接。与胶粘、热熔、螺纹装配等方式相比,其优势主要体现在以下几个方面。
一次性输液耗材对洁净度要求较高。传统胶粘工艺可能引入溶剂、固化剂或挥发性有机物,存在化学残留和微粒污染风险;热熔工艺若温度控制不当,也可能导致材料表面碳化或产生异味。超声波焊接通过塑料自身熔融实现连接,无需胶水、溶剂或其他填充材料,从工艺源头上减少了外来物质引入的可能性,更适配洁净生产环境。
输液器、滴斗、过滤器外壳及管路接头等部件通常需要具备良好的液密性和气密性。超声波焊接能够在接合面形成较为均匀的分子级融合,焊缝连续、致密,有助于减少微孔、溢胶、虚焊等缺陷。相较于依赖胶水填充的连接方式,超声波焊接的密封性能受环境温湿度、胶水老化等因素影响较小,更有利于保障产品在使用过程中的可靠性。
一次性输液耗材多采用PP、PE、 PC 、PS等热塑性材料,部分零件壁厚较薄、结构较复杂。超声波焊接的热量主要集中在焊缝区域,作用时间短,整体热输入较低,因此能够减少因整体受热导致的变形、翘曲或材料性能变化。对于需要保持流道通畅、尺寸稳定或外观平整的输注组件,这一特性尤为重要。
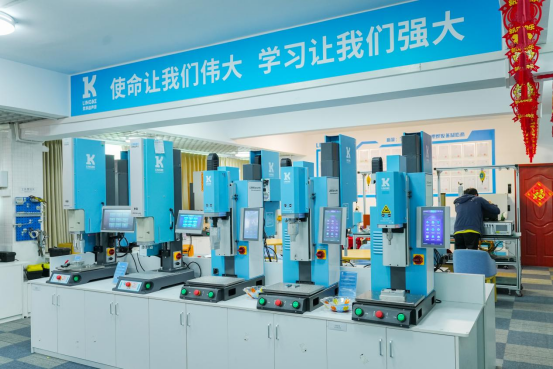
传统气动超声波设备在压力输出和行程控制上存在一定波动,而灵科伺服超声波焊接设备 能够对压力、行程和能量输出进行更精细的控制。灵科超声波的伺服焊接方案可实现微米级工艺控制,有助于降低过焊、欠焊和产品变形风险,提升批量生产中的稳定性。对于结构复杂、尺寸公差要求较高的一次性输液耗材,伺服控制能够提高工艺窗口可重复性,使不同批次产品保持更一致的质量表现。
一次性输液耗材通常具有较大生产规模,对节拍和良率要求较高。超声波焊接单次焊接周期通常在秒级甚至亚秒级完成,无需等待胶水固化,也无需长时间保压冷却,便于嵌入自动化装配线。设备可通过工装定位、扫码调用工艺配方、异常报警等方式与产线协同,从而提升整体生产效率并降低人工干预带来的质量波动。
一次性输液耗材常用材料包括PP、PE、 PC 、PS、ABS及部分改性热塑性材料。超声波焊接对同类或相容性较好的热塑性材料具有较好的适用性,尤其适合结构规则、接合面设计合理的注塑件。对于新材料或特殊配方材料,通常需要通过试样验证确定可焊性、能量窗口和接头结构形式。
医疗器械生产对过程验证和可追溯性要求不断提高。伺服超声波焊接设备可记录焊接时间、压力、行程、能量等关键参数,并支持与MES等系统对接,实现焊点级数据留存。一旦出现质量异常,可追溯至具体工位、批次和工艺参数,有助于企业开展原因分析、工艺优化和合规管理。
在将超声波焊接应用于一次性输液耗材时,建议从产品设计、材料选择、工艺验证和设备配置四个方面提前评估。产品接合面应设置合理的导能筋、台阶或密封结构;材料应优先选用可焊性较好的热塑性树脂;工艺开发阶段需通过密封测试、拉力测试、外观检查和批次稳定性验证确认参数窗口;设备选型时可结合产品精度要求选择伺服机型,并根据产线自动化程度配置工装、检测和数据接口。对于无菌屏障、药液接触或高风险组件,还应结合企业质量体系和相关法规要求开展充分验证。
超声波焊接凭借洁净、高效、密封可靠和过程可控等特点,已成为一次性输液耗材制造中的重要连接工艺之一。随着医疗器械行业对产品一致性、合规追溯和自动化水平的要求持续提升,灵科伺服超声波焊接技术将进一步发挥其在精密控制和质量稳定性方面的优势。
灵科超声波 长期服务于医疗器械及相关耗材领域,可为一次性输液耗材企业提供工艺评估、设备选型、工装开发和产线集成支持,帮助企业在保证产品质量的同时提升制造效率。
本文标签: 灵科超声波 超声波焊接机 珠海超声波 超声波焊接一次性输液耗材
咨询热线
13612231694微信咨询
联系电话



 粤公网安备 44049002000775号