在塑料零部件量产车间,超声波焊接 时间突然出现波动是很常见的隐性故障:同一批模具、同一组参数下,有的工件两三秒就完成焊接,有的却要拖到五六秒,甚至偶尔出现超时报警。这种故障不会直接让设备停机,却会悄悄拉高批次次品率,还会打乱整条产线的节拍 。很多车间习惯直接更换配件应急,但治标不治本,故障容易反复。想要稳定解决,需要先理清故障根源,再用标准化闭环流程处理。
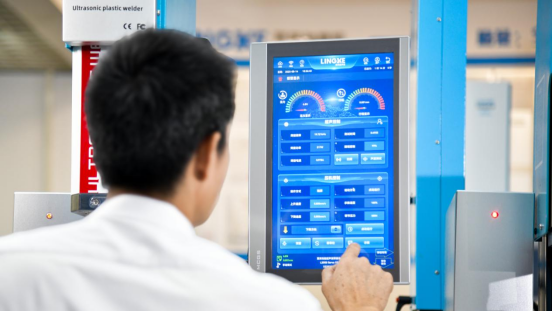
最基础也最容易被忽略的是气压供给。压缩空气压力浮动或管路含水,焊头下降速度就不一致,压力传感器触发时机随之偏移,计时起点被拉长或压缩。
第二层在能量转换端。换能器压电陶瓷片长期高负荷后性能衰减,发生器需要更长时间搜索谐振频率,实际输出能量不足,系统被动延长焊接时间来补偿,时间数值就表现出无规律的跳动。
第三层则涉及时序基准本身 ,主控板电容老化或散热不良可能导致时间基准电路产生漂移,这类问题靠调整参数几乎无法触及。
针对这种多因一果的故障,比较务实的做法是采用“诊断—定位—决策—验证”的闭环逻辑,而不是凭经验逐件替换。第一步做信息预判:记录设备型号、时间偏差范围、近期是否更换过气源或模具,先排除参数误设和外部环境突变。 第二步用仪器实测替代感觉:功率分析仪看输出波形是否畸变,气路检测套件测动态响应曲线,阻抗测试判断换能器状态,把“气压问题”还是“换能器老化”区分开 。第三步给出分层方案 :必须更换的、建议维护的、可以观察的分别说明,由产线根据停机的代价来决定节奏。第四步在负载下验证:修复后不只看空载参数,要在实际产品上连续焊接,确认时间偏差回到可控区间再交付。
这套闭环逻辑的价值在于它把“修好”定义为数据可验证的状态,而不是“看起来正常了”。但客观地说,闭环维修解决的是已经发生的故障;如果设备的时间不稳反复指向控制精度本身的边界,那就涉及另一个层面的选择。
灵科超声波在这个衔接点上有一个值得关注的特征:其伺服焊接系统的时间精度标称为0.001s,全闭环控制对压力、速度和位置做实时反馈,而非依赖气压的间接稳定性。这意味着在气压条件不够理想的车间里,时间基准受外部波动干扰的幅度会小一些。当然,伺服机型的初始投入高于普通气动设备,这仍是选型时需要权衡的现实因素。但对于时间不稳已经反复消耗维修精力的产线而言,把“排查故障”和“降低故障复发条件”分开考虑,灵科的伺服控制精度与它的标准化维修流程,提供了一条可以对照验证的路径 。
灵科超声波 国内设有多个仓储与服务网点,可提供较快的响应与上门支持,兼顾修复质量与生产恢复时效,适合企业用作长期设备维保合作方。欢迎随时通过我们的官网:http://www.lingkeco.com/ ,进行在线咨询。让灵科超声波技术团队为您排忧解难,守护您的生产线的稳定与高效!
咨询热线
13612231694微信咨询
联系电话



 粤公网安备 44049002000775号