
音响喇叭模组结构精密,振膜、音圈、盆架与外壳之间的连接质量直接影响频响特性、失真率与长期可靠性。传统胶粘工艺存在固化时间长、胶层老化与溢胶污染振膜的风险,而灵科超声波焊接机 凭借局部熔融、快速固化与能量可控的特性,成为喇叭模组装配环节的重要工艺装备。在灵科超声波服务消费电子制造客户的长期实践中,这一工艺在声学器件领域的价 值持续得到验证。
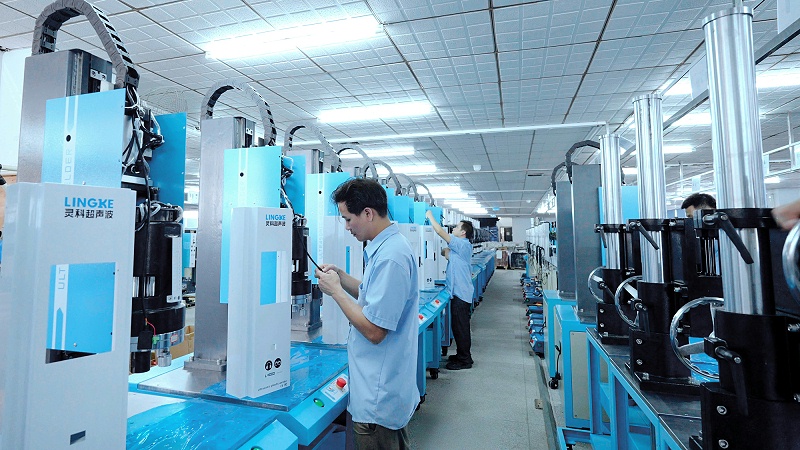
喇叭振膜多为薄壁结构,音圈引线纤细脆弱,对热输入与机械冲击均较为敏感。超声波焊接 通过高频振动在塑料界面处产生摩擦热,热量集中于焊点局部,作用时间通常以毫秒计,母材整体温升有限。行业实践表明,这一特性使焊接过程对振膜张力与音圈引线的影响得到有效控制,特别适合盆架与外壳之间的熔接固定,避免因热损伤导致的频响偏移与杂音问题。
喇叭模组的装配精度直接反映在频响曲线与失真指标上,焊点强度与位置的一致性尤为关键。灵科超声波焊接机支持功率、时间、压力与下降距离等参数的数字化设定与存储,配合稳定的换能器输出,可在批量生产中保持各焊点熔深与结合强度的一致性。对于喇叭前盖、后腔与盆架的周圈熔接,设备能够依据预设程序完成精准的能量释放,减少虚焊与溢料并存的工艺波动,帮助产品稳定通过声学测试。
喇叭模组结构紧凑,焊缝常沿圆形或曲面分布,局部存在窄边与薄壁区域,标准焊头难以贴合。灵科超声波可根据工件几何形状定制焊头轮廓与振幅分布,使焊接面与曲面走向相匹配,提升能量传递效率并减少压痕。针对微型喇叭的精细焊点,设备通过优化焊头尺寸与输出控制,在有限空间内维持稳定的振动输出,降低对振膜与外观面的影响。
胶粘工艺在喇叭装配中易产生溢胶,胶体渗入振膜或磁隙将直接影响声学性能,且胶层固化需要额外时间与工装占用。超声波焊接依靠材料自身熔合完成连接,无需胶粘剂与附加紧固件,从源头减少了溢胶污染风险,焊接完成后即可进入下一工序,缩短了装配周期。设备结构紧凑、控制接口开放,便于嵌入自动化产线与半自动工位,在保证焊接质量的同时匹配整线生产节拍。
从振膜保护到声学一致性,超声波塑料焊接机以局部加热、精准控能与无耗材熔合等优势,为音响喇叭 制造提供了一种兼顾品质与效率的连接方案。灵科超声波持续围绕声学器件焊接的实际工况优化设备性能,助力消费电子产品在批量装配中保持稳定的声学表现。
咨询热线
13612231694微信咨询
联系电话



 粤公网安备 44049002000775号