
现代车灯早已不是简单的“灯泡加壳”。LED矩阵、ADAS 传感器集成、激光雷达灯罩,让车灯总成变成了一个精密的光学—电子—结构复合体。而无论内部如何进化,最终都要被一道焊缝“封”在里面。
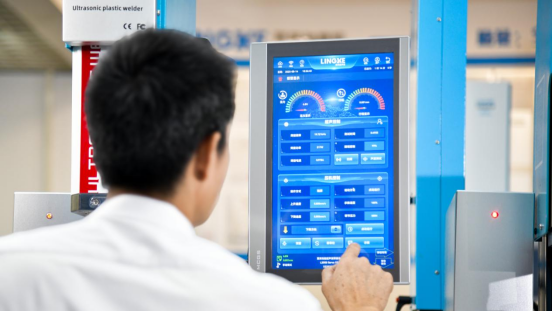
这道焊缝不好做。车灯焊接的“第一难点”是密封性:焊缝既要承受结构强度,又要做到100%气密,防止水汽和灰尘侵入。与此同时,智能车灯还在把难度往上推——激光雷达灯罩的0.3mm 超薄壁焊接合格率不足85%,镀铬装饰条与PC材质的界面结合强度要求达到35N/mm ²,ADAS微型传感器封装的定位精度需控制在±0.05mm。传统热板焊接带来的光学畸变率可达7.3% ,直接影响自动驾驶系统的识别精度。胶粘方案则面临固化慢、胶量一致性难保证、VOCs排放以及长期老化开胶的风险。
一个气密性不达标的车灯,意味着起雾、进水、光学性能衰减,直接触发售后索赔。一条焊接良率在85%附近徘徊的产线,意味着每100件就有 15件报废,而车灯总成的单件价值远非普通塑料件可比。更隐蔽的代价是:当你试图承接高端智能车灯订单时,现有工艺能力本身就是一道准入门槛。
灵科伺服超声波焊接机 给出的是一条可量化、可追溯的路径。核心参数落在产线上是清楚的:焊接精度5μm,压力控制分辨率 0.1N ,时间精度0.001秒,配合EtherCAT总线的毫秒级闭环反馈,压力、振幅、位移、时间四个维度同时受控。这意味着 0.3mm 薄壁件不会因压力过冲而塌陷,异形接合面不会因能量分布不均而出现虚焊。
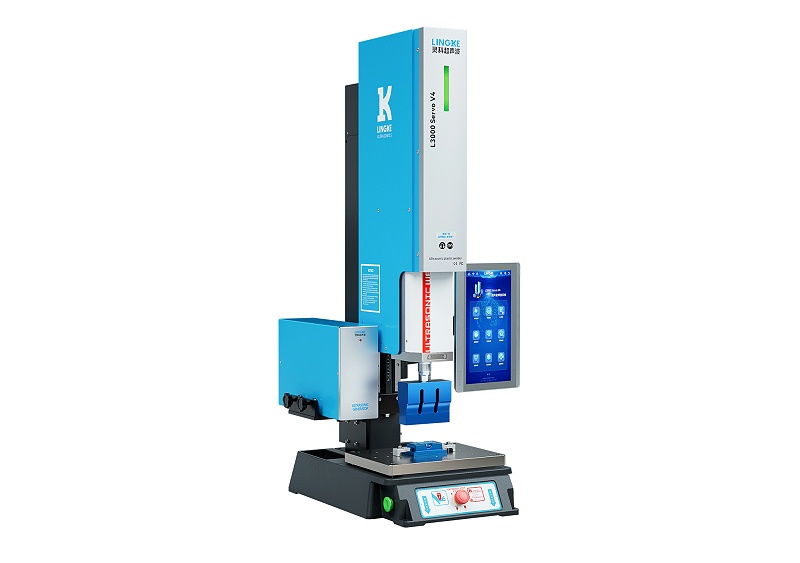
针对车灯曲面和薄壁结构,多段行程与多段压力控制可以在焊接曲线上把“先软化、再熔合、后保压”拆成可控的节点,而不是靠气动系统“一脚踩到底”。在密封端,分子级熔合形成的连续焊缝可以稳定达到IP67等级,某伺服超声波车灯焊接 方案实测不良率控制在 0.5%以内。对于正在从传统车灯向智能车灯切换的产线而言,灵科伺服超声波焊接机提供的不是“焊得更快”,而是把焊接从经验依赖变成参数可复用、过程可追溯的确定性工艺。
咨询热线
13612231694微信咨询
联系电话



 粤公网安备 44049002000775号